Tantangan terbesar dalam modernisasi pabrik manufaktur menuju Industri 4.0 adalah fakta bahwa lebih dari 70% mesin produksi yang beroperasi di Indonesia adalah mesin generasi lama (legacy machines) yang dikendalikan oleh Programmable Logic Controller (PLC) tanpa antarmuka cloud modern. Mengetahui teknik menghubungkan alat IoT ke PLC mesin tanpa mengganggu kelancaran produksi dan tanpa mengubah program ladder logic asli adalah kunci sukses transformasi digital yang hemat biaya dan bebas risiko.
Banyak manajer pabrik dan manajer pemeliharaan (maintenance manager) sangat khawatir menyentuh program ladder logic PLC mesin yang sudah beroperasi stabil selama bertahun-tahun. Kekhawatiran ini sangat beralasan: risiko kehilangan source code ladder lama yang tidak terdokumentasi, hangus garansi mesin dari pabrikan OEM luar negeri, hingga risiko penghentian produksi berhari-hari akibat kesalahan kompilasi program. Panduan komprehensif ini mengulas tiga metodologi retrofit non-invasif yang terbukti sukses diterapkan oleh tim Sayuswa Teknologi di berbagai lini produksi otomotif, pengemasan makanan, dan farmasi.
1. Mengapa Pendekatan Non-Invasif Menjadi Pilihan Terbaik Manajer Pabrik?
Pendekatan retrofit non-invasif (Zero Ladder Logic Modification) menawarkan keuntungan operasional yang sangat masif:
- Nol Risiko Downtime Produksi: Instalasi sensor dan gateway IoT dapat diselesaikan dalam hitungan jam saat jeda pergantian shift kerja atau saat pemeliharaan mingguan berkala tanpa perlu mematikan mesin utama.
- Menjaga Garansi & Sertifikasi Mesin OEM: Karena program PLC bawaan pabrikan Jepang, Jerman, atau Italia tidak diubah sama sekali, garansi resmi dan sertifikasi kepatuhan keselamatan mesin tetap berlaku 100%.
- Kompatibilitas Lintas Merek & Lintas Generasi: Bekerja secara universal di semua jenis controller, mulai dari Siemens S7-200/300/1200, Mitsubishi MELSEC FX2N/FX3U/FX5U, Omron CPM2A/CP1H/CJ2M, Schneider Modicon M221, hingga kontroler relay konvensional tanpa PLC.
- Kemandirian Sistem (Fault Isolation): Jika modul IoT mengalami gangguan atau kehilangan koneksi internet, mesin pabrik tetap berjalan normal tanpa sedikit pun terpengaruh karena sistem kontrol operasional dan sistem telemetri IoT terpisah secara fisik.
Pelajari studi kasus implementasi kami di lini pabrik manufaktur melalui solusi sistem pemantauan mesin pabrik dan OEE telemetry IoT kami.
2. Metode 1: Penyadapan Sensor Fisik Non-Invasif (Hardware Sensor Tapping)
Metode ini sama sekali tidak menyentuh port komunikasi PLC, melainkan membaca kondisi fisik mesin secara langsung melalui sensor eksternal:
A. Split-Core Current Transformer (CT Clamp) pada Kabel Daya Motor Utama
Sensor CT berdesain belah (split-core) cukup diklem melingkari salah satu fasa kabel tenaga motor utama mesin (misal motor spindle mesin CNC atau motor pompa hidrolik mesin injection molding) tanpa memotong kabel listrik. Ketika motor mati, arus mendekati 0 Ampere. Saat motor idle (menunggu material), arus berada pada 20-30% kapasitas nominal. Saat mesin memotong atau mencetak produk (berproduksi aktif), arus melonjak ke 70-100%. Dengan menetapkan ambang batas arus (threshold) di firmware alat IoT, sistem dapat membedakan status mesin: OFF, IDLE, atau RUNNING secara akurat.
B. Penyadapan Sinyal Menara Lampu Status (Andon Tower Lamp Tap)
Setiap mesin produksi standar dilengkapi lampu menara indikator (Tower Lamp / Andon Light):
- Lampu Hijau (Green): Mesin berjalan normal dalam siklus produksi otomatis.
- Lampu Kuning (Yellow): Mesin dalam kondisi standby, menunggu bahan baku, atau pergantian operator.
- Lampu Merah (Red): Mesin mengalami alarm darurat, safety trip, atau kemacetan mekanik (jamming).
Modul alat IoT Sayuswa menghubungkan jalur 24VDC lampu tersebut secara paralel ke modul optokopler isolasi galvanik 4-kanal berkemampuan impedansi tinggi. Alat IoT membaca status lampu seketika tanpa menurunkan tegangan lampu asli dan langsung mencatat durasi downtime mesin secara presisi detik demi detik.
C. Pemasangan Sensor Part Counter Tambahan (Inductive Proximity / Fiber Optic)
Untuk menghitung jumlah produk jadi yang keluar dari jalur conveyor tanpa memotong sensor bawaan mesin, pasang sensor proximity induktif M12 atau sensor fiber optic photoelectric tambahan tepat di titik jatuhnya produk akhir. Pulsa digital sensor langsung disambungkan ke pin interrupt hardware berkecepatan tinggi pada edge gateway IoT.
3. Metode 2: Komunikasi Serial Multi-Drop Port Sekunder (Read-Only Polling)
Sebagian besar PLC industri menyediakan lebih dari satu port komunikasi serial (misalnya Port 1 RS422 terhubung ke layar HMI operator, sementara Port 2 RS485 dibiarkan kosong sebagai port ekstensi):
Langkah Integrasi Serial Read-Only Polling:
- Periksa pengaturan saklar putar (rotary dip switch) atau parameter port komunikasi sekunder PLC melalui software konfigurasi tanpa mengubah blok program ladder logic.
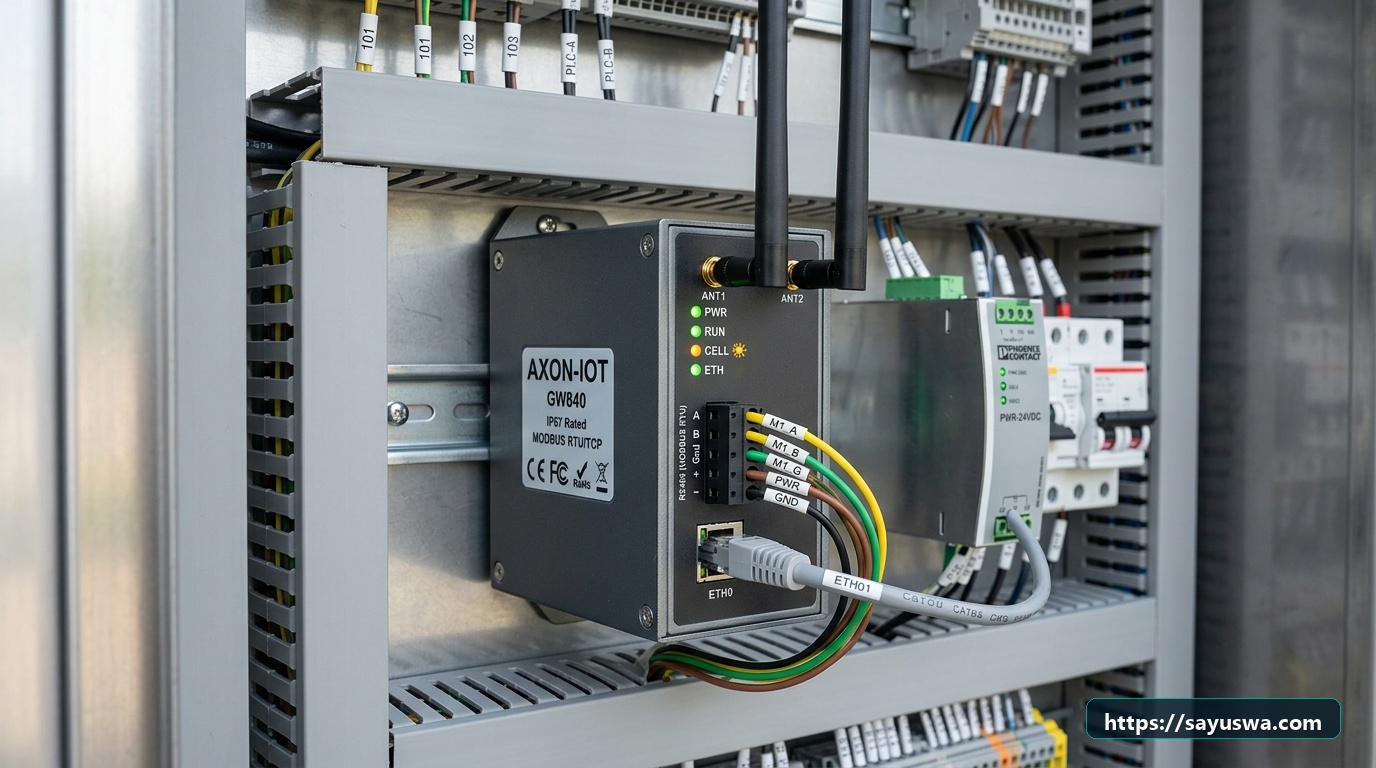
- Hubungkan port serial RS485 tersebut ke IoT Gateway Industri Sayuswa menggunakan kabel shielded twisted-pair (STP).
- Konfigurasi gateway dalam mode Modbus RTU Master untuk membaca register memori PLC yang relevan (misal: Register D100 untuk total counter, Register D200 untuk target siklus, dan Register M0-M15 untuk status bit alarm).
- Gateway diset secara ketat dalam mode Read-Only (hanya mengirim Function Code 0x01, 0x02, 0x03, atau 0x04) dan dilarang mengeksekusi instruksi tulis (Function Code 0x05, 0x06, 0x10) guna menjamin tidak ada manipulasi variabel kontrol mesin.
4. Metode 3: Sniffing Jaringan Industrial Ethernet (Profinet / Modbus TCP / EtherNet/IP)
Untuk mesin modern yang terhubung ke jaringan Ethernet industri, Sayuswa menerapkan metode Passive Port Mirroring:
- Gunakan managed industrial switch di dalam panel mesin dan aktifkan fitur Port Mirroring (SPAN Port) untuk menduplikasi seluruh lalu lintas paket data antara PLC dan HMI menuju port ketiga yang terhubung ke edge gateway IoT.
- Edge gateway mengurai paket protokol secara pasif tanpa mengirimkan paket balik (zero network load), mengekstrak data produksi dan alarm secara real-time tanpa disadari oleh PLC maupun HMI.
Untuk panduan teknis lebih detail tentang metode integrasi PLC tanpa downtime, pelajari artikel kami di integrasi PLC existing ke cloud IoT tanpa downtime.
5. Kalkulasi Metrik OEE (Overall Equipment Effectiveness) Real-Time di Edge Gateway
Data mentah sensor diolah langsung di edge gateway menggunakan formula OEE standar industri manufaktur:
Rumus Penghitungan Tiga Pilar OEE:
- Availability (Ketersediaan Waktu):
Availability = (Waktu Operasi Nyata / Waktu Rencana Produksi) x 100%
Contoh: Shift 8 jam (480 menit) dengan rencana jalan 450 menit (dikurangi istirahat 30 menit). Jika mesin mengalami breakdown total 45 menit, waktu operasi nyata = 405 menit. Maka Availability = (405 / 450) x 100% = 90.0%. - Performance (Efisiensi Kinerja Kecepatan):
Performance = (Total Unit Terproduksi x Waktu Siklus Ideal) / Waktu Operasi Nyata x 100%
Contoh: Waktu siklus ideal mesin adalah 12 detik per botol. Dalam 405 menit (24.300 detik), mesin memproduksi 1.800 botol. Maka Performance = (1.800 x 12) / 24.300 x 100% = 88.89%. - Quality (Tingkat Mutu Produk Bagus):
Quality = (Jumlah Produk Lolos QC Bagus / Total Unit Terproduksi) x 100%
Contoh: Dari 1.800 botol terproduksi, 36 botol cacat (reject). Produk bagus = 1.764 botol. Maka Quality = (1.764 / 1.800) x 100% = 98.0%. - Nilai Skor Total OEE Mesin:
OEE = Availability x Performance x Quality
OEE = 0.900 x 0.8889 x 0.980 = 78.4% (Standar World Class OEE umumnya ≥ 85%).
6. Notifikasi Alarm Mesin Otomatis via WhatsApp & Telegram Bot
Informasi downtime yang lambat diketahui adalah pemborosan terbesar. Dengan alat IoT Sayuswa, ketika sensor mendeteksi mesin berhenti beroperasi lebih dari 3 menit saat jam kerja aktif, gateway secara instan mengirimkan pesan notifikasi WhatsApp interaktif langsung ke grup tim maintenance dan supervisor shift:
Lokasi: Line 2 – Mesin Packaging Rotary #03
Waktu Kejadian: 14:22:15 WIB
Status: Lampu Merah Menyala (Trip Alarm)
Penyebab Terdeteksi: Jamming Motor Konveyor Utama (Arus Drop ke 0A)
Durasi Berhenti: 03 Menit 12 Detik
Estimasi Potensi Rugi: Rp 1.850.000 / jam
👉 Mohon Teknisi Shift bertugas segera merapat ke lokasi!
7. Studi Kasus Lapangan: Retrofit 20 Mesin Injection Molding Pabrik Plastik
Di salah satu pabrik manufaktur komponen otomotif di Cikarang, Jawa Barat, klien memiliki 20 unit mesin injection molding buatan tahun 2008 dengan PLC lama yang tidak terdokumentasi. Tim Sayuswa menerapkan solusi retrofit non-invasif menggunakan sensor arus split-core CT dan optokopler tower lamp yang dihubungkan ke 5 unit Industrial Edge Gateway multi-channel.
Hasilnya: Seluruh 20 mesin berhasil dimonitor di dashboard sentral dalam waktu 3 hari pengerjaan tanpa menghentikan jadwal produksi sama sekali. Dalam 3 bulan pertama, pabrik berhasil menekan angka downtime mikro yang sebelumnya tidak tercatat hingga 34%, mendongkrak skor OEE rata-rata dari 64% menjadi 79%, dan menghemat biaya operasional lebih dari ratusan juta rupiah per kuartal.
8. Pertanyaan Umum Menghubungkan Alat IoT ke PLC (FAQ)
Q1: Apakah pemasangan alat IoT non-invasif dapat membatalkan garansi mesin pabrik?
Tidak. Metode sensor CT clamp, optokopler tower lamp, dan passive port mirroring tidak memotong kabel, tidak mengubah sirkuit kontrol internal, dan tidak menyentuh program ladder logic bawaan sehingga garansi dan sertifikasi mesin tetap utuh 100%.
Q2: Bagaimana cara alat IoT membedakan status mesin Idle vs. Running pada sensor CT?
Arus motor saat idle (tanpa beban produksi) jauh lebih rendah daripada saat mesin memotong atau menekan material aktif. Kami menetapkan ambang batas arus listrik (threshold current) melalui proses kalibrasi baseline 1 siklus operasional.
Q3: Bisakah metode ini diterapkan pada mesin yang sangat tua tanpa PLC (hanya panel relay)?
Sangat bisa. Mesin kontrol relai konvensional (hardwired relay logic) justru paling ideal dimonitor menggunakan sensor CT clamp pada kontaktor motor dan pembacaan sinyal lampu indikator panel kontrol.
Q4: Apakah polling Modbus read-only dapat memperlambat siklus scan time PLC mesin?
Tidak, jika dikonfigurasi dengan interval polling wajar (misal: 500ms – 1 detik). Komunikasi serial ditangani oleh coprocessor komunikasi PLC independen sehingga waktu eksekusi scan time ladder logic utama di CPU tidak terganggu.
Q5: Berapa lama waktu yang dibutuhkan untuk memasang alat IoT retrofit pada 1 mesin?
Instalasi fisik sensor CT, tap optokopler tower lamp, dan penarikan kabel ke gateway umumnya hanya memakan waktu 1 hingga 2 jam per unit mesin dan dapat dilakukan saat jam istirahat pabrik.
Q6: Apakah data OEE dapat diintegrasikan ke sistem ERP perusahaan (seperti SAP atau Oracle)?
Ya. Platform telemetri IoT Sayuswa menyediakan REST API terbuka dan konektor database SQL (PostgreSQL, MySQL) standar untuk pertukaran data otomatis dengan sistem ERP dan MES perusahaan Anda.
Q7: Apakah sistem memerlukan server lokal mahal di pabrik?
Tidak harus. Sistem kami sangat fleksibel: dapat di-deploy secara on-premise (server mini lokal di pabrik untuk keamanan internal) atau menggunakan infrastruktur cloud terkelola (ThingsBoard SaaS / AWS) sesuai kebijakan IT pabrik Anda.
Q8: Bagaimana Sayuswa memulai proses implementasi retrofit IoT di pabrik kami?
Kami melakukan kunjungan survei lapangan (Site Assessment), mengidentifikasi tipe controller dan lampu indikator pada mesin target, menyusun proposal desain teknis, dan menjalankan uji coba Proof of Concept (PoC) pada 1-2 mesin pilot terlebih dahulu.
Ubah Mesin Legacy Pabrik Anda Menjadi Smart Machine Hari Ini
Dapatkan visibilitas penuh performa OEE dan notifikasi downtime mesin secara real-time tanpa perlu mengubah program ladder logic. Konsultasikan retrofit pabrik Anda bersama tim spesialis otomasi PT Sayuswa Multi Teknologi.